您好!欢迎访问天津减速机总厂(东北地区办事处)官网!
近日,天津减速机股份有限公司空港厂区装配二线完成工位器具定置管理换新。此次调整不涉及设备大改,重点放在工位周边物料盒、周转架和工具柜的重新编码与定位上。此前部分工位存在器具混放、标识模糊的情况,装配人员取用标准件时需要多走几步确认位置,影响了节拍稳定性。
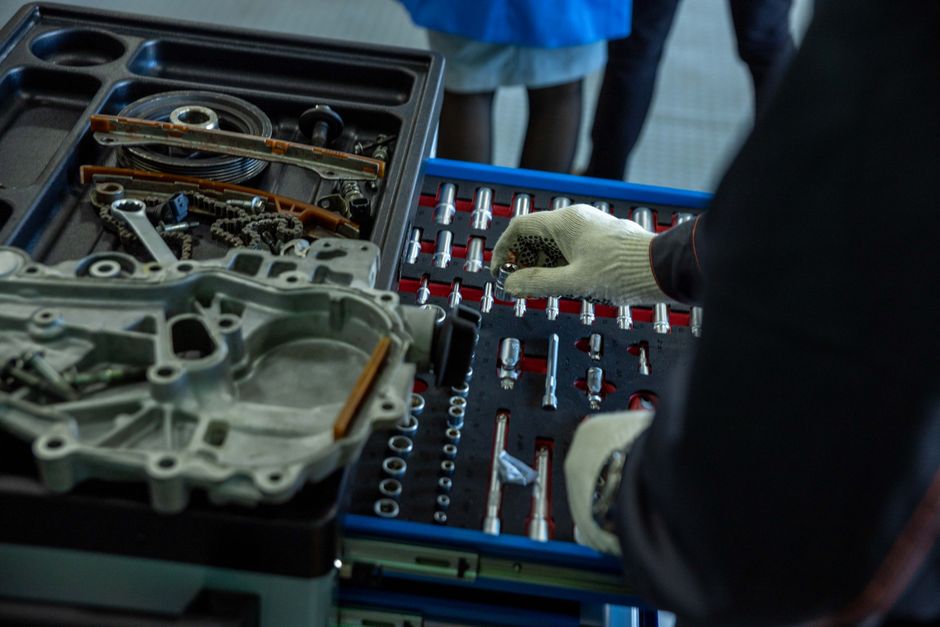
生产准备组联合装配班组,按工位顺序逐一测量场地,将周转架统一调整为背靠背摆放,释放出主通道宽度。每个物料盒外侧贴有分区色标和两位数字编码,与装配作业指导书中的物料清单一一对应。工具柜内部分层重新划分,常用扳手、量具按使用频次由外向内排列,减少弯腰和跨步动作。
换新后,装配二线单台产品在工位间的物料等待时间有所下降,现场地面露出面积增加,叉车通行不再需要频繁避让。班组还建立了每日收工前五分钟归位检查,由线长对照定置图抽查两到三个工位,发现偏移当场纠正并记录在交接班本上。
天津减速机总厂时期延续下来的现场管理经验,在这次调整中得到了沿用和细化。下一步,装配一线和试车区域也将参照二线做法,分批推进工位器具定置管理换新,使空港厂区装配现场保持稳定的作业秩序。

