您好!欢迎访问天津减速机总厂(东北地区办事处)官网!
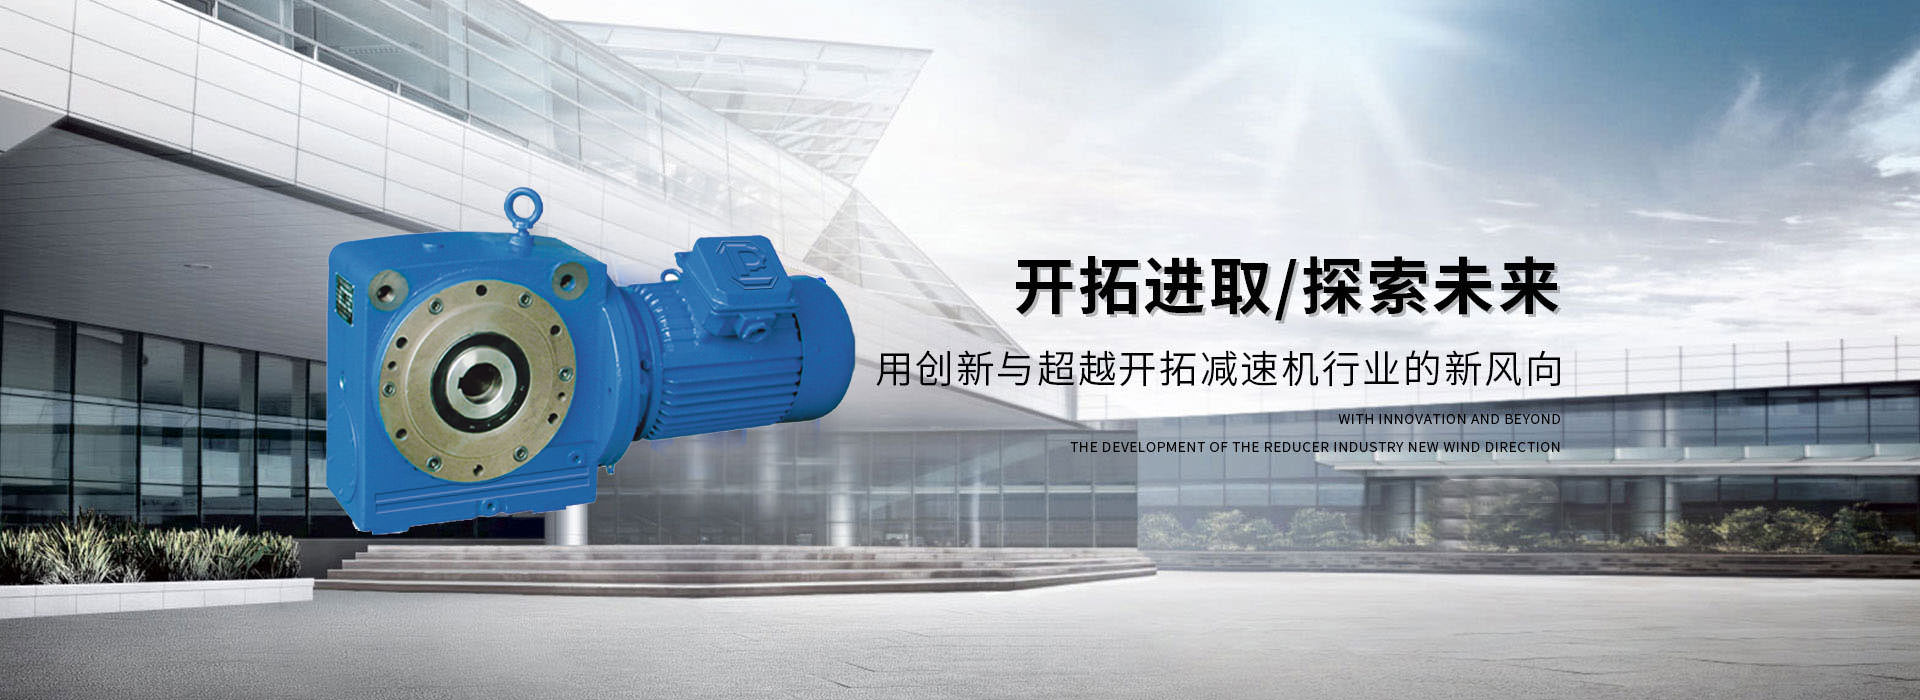
对于行星摆线针轮减速机厂家而言,小批量试制订单往往比大批量生产更难排产,因为规格分散、工装切换频繁。天津减速机股份有限公司近期梳理了试制订单的排产逻辑,将整个流程拆分为毛坯准备、针齿壳与摆线轮加工、装配跑合、性能抽检四个阶段,每个阶段设定明确的交接节点。
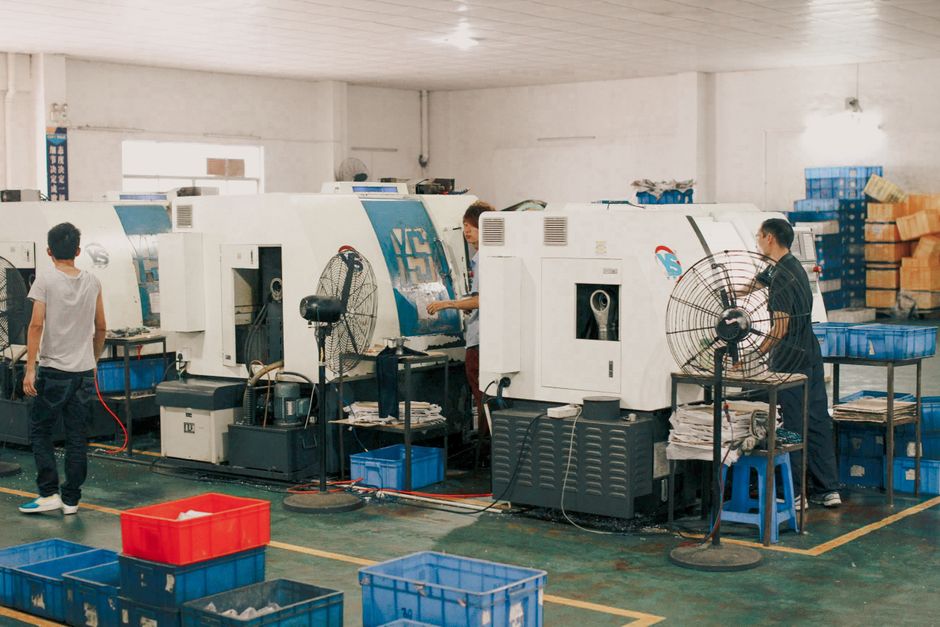
在毛坯准备阶段,计划员会根据摆线轮和针齿壳的材质要求,优先调用常用规格的库存毛坯,减少外协等待时间。对于非标中心高或特殊速比的订单,技术部门提前确认图纸与工艺路线,避免加工中途变更。
进入加工环节后,摆线轮齿形磨削与针齿壳销孔加工被安排在精度稳定的机床上连续完成,减少二次装夹带来的误差。装配阶段则按照“单台跑合、逐台记录”的方式,对试制样机进行空载与负载测试,记录振动、温升和噪音数据。
公司位于天津空港经济区纬四路,试制订单的技术对接可拨打 18512235197。通过分阶段节点控制,小批量试制的交付周期比以往缩短了约三成。

