您好!欢迎访问天津减速机总厂(东北地区办事处)官网!
4月18日,天津减速机股份有限公司在天津空港经济区纬四路厂区组织了一场行星摆线针轮减速机技术交流会。参会人员来自摆线轮加工、针齿壳装配、整机测试三个工段,以及负责现场工艺维护的技术员。会议没有设置主席台,大家围在装配工位旁的图纸桌前,把近两个月收集到的加工数据逐项摊开比对。
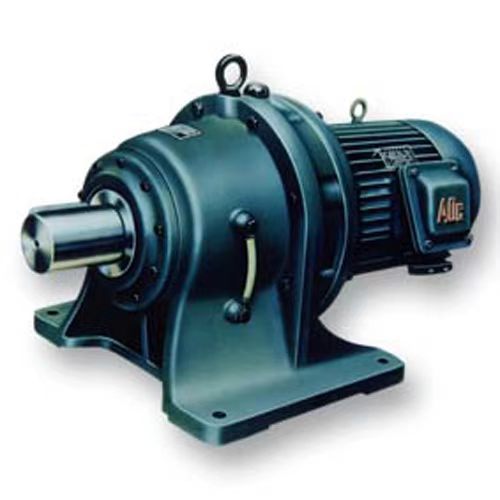
讨论从摆线轮齿廓修形量切入。加工工段提到,同一批次毛坯在粗磨后出现微量尺寸分散,导致后续针齿啮合间隙在装配时需反复调整。装配工段则反馈,部分机座在合装后手动盘车手感偏紧,但空载电流正常。经过核对,问题集中在针齿销孔位置度与摆线轮修形量的匹配上,并非单一工序造成。技术组当场决定,下一批摆线轮增加齿廓抽检频次,同时将针齿壳销孔检测数据与摆线轮修形记录并档管理。
会上还通报了近期行星摆线针轮减速机在搅拌与输送设备上的使用反馈。用户普遍关注低速重载下的温升表现和密封处渗漏情况。针对温升,测试工段建议在满负载台架试验中增加连续运行时长,并记录不同环境温度下的外壳温度曲线;针对密封,装配工段提出在输入端油封安装前增加一道清洁确认步骤,避免铁屑残留划伤唇口。
交流会结束时,各工段认领了改进事项,并约定两周后在同一地点核对进展。天津减速机总厂技术负责人表示,这种小范围、多工种的碰头会不追求形式,目的是把问题留在现场解决,让行星摆线针轮减速机的每一道工序都有据可查。

